随着工业4.0和智能制造技术的快速发展,高端装备制造业对材料性能的要求日益严苛。在众多金属材料中,大口径无缝钢管凭借其优异的力学性能、耐腐蚀性和结构稳定性,成为能源、化工、海洋工程等领域的核心用料。然而,面对市场上琳琅满目的供应商,如何选择优质的大口径无缝钢管厂家成为企业降本增效的关键。本文将从产品特性、技术优势、制造工艺及使用维护等多个维度,为您提供一份实用的采购指南。
产品简介:大口径无缝钢管的用途与技术特性
大口径无缝钢管是指外径大于等于114mm的钢管产品,与焊接管相比,其内部组织均匀、力学性能更稳定。根据GB/T8163-2020国家标准,此类产品主要用于承受高压介质的管道系统、重型机械结构件以及高压液压系统。以某大型炼化项目为例,其核心输油管线采用273mm×12mm的大口径无缝钢管,要求抗拉强度≥490MPa,屈服比不小于0.6,在-40℃环境下仍能保持良好韧性。
从应用领域来看,此类钢管主要分为三个细分市场:能源输送(占比45%)、装备制造(35%)和基础设施建设(20%)。根据中国钢铁工业协会数据,2025年国内大口径无缝钢管需求量预计达800万吨,其中石油套管需求占比最高,其次是液压支柱用管。选用优质厂家生产的产品,不仅可以延长设备使用寿命,更能降低系统故障率30%以上。
核心优势对比:无缝与焊接管的技术壁垒
在选择大口径无缝钢管厂家时,必须关注其产品与焊接管的本质区别。首先,从制造工艺来看,无缝管通过穿孔-热轧/冷轧/冷拔工艺生产,管壁组织致密;而焊接管存在焊缝和热影响区,在高压环境下易出现裂纹扩展。某核电项目曾因使用劣质焊接管导致管道爆裂,损失超1亿元,该事故进一步凸显了无缝管在关键领域的不可替代性。
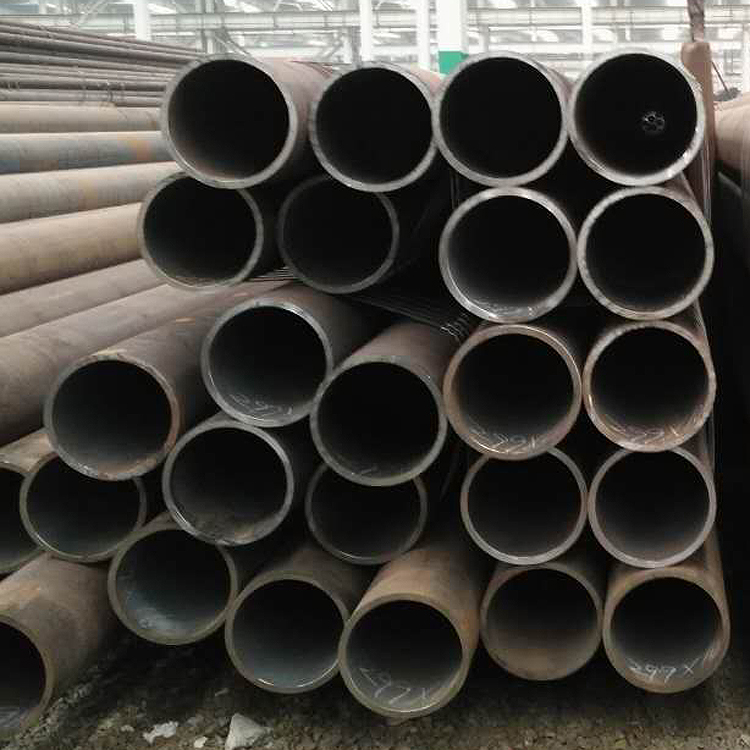
其次,在性能指标上,优质无缝管的壁厚均匀度可达±5%,而焊接管偏差可达±10%。以某工程机械企业为例,其使用的388mm×30mm液压支架用管,要求弯曲度≤1/1000,仅采用国内少数几家具备精密轧制能力的厂家才能满足。此外,无缝管的扩口、弯管等加工性能也明显优于焊接管,可减少后续工序的加工成本。
生产工艺:智能制造保障品质的关键环节
真正优质的大口径无缝钢管厂家,其生产流程必须经过三个核心控制环节。首先是原料检验,采用X射线探伤检测钢锭内部缺陷,合格率必须达到99.8%以上。以宝武特钢为例,其采用连铸连轧技术,钢水成分控制精度可达到±0.001%。其次是热处理工艺,通过1200℃正火+850℃淬火+650℃回火的"三步法"处理,可使钢管冲击功达到80J/cm²以上。
在生产设备方面,行业领先厂家已实现"四自动化":自动化穿孔系统、智能控轧系统、在线检测系统和智能矫直系统。以山东某特钢厂为例,其配备的2500mm轧机可生产最大外径600mm的钢管,壁厚控制精度达到±3%。最后是成品检验,采用超声波测厚、涡流探伤等多重检测手段,确保每一根钢管都符合标准。
使用维护指南:延长无缝钢管使用寿命的实用技巧
对于采购和使用大口径无缝钢管的企业,掌握以下维护要点可显著延长产品寿命。在安装过程中,应严格控制管端坡口角度(30°±2°)和间隙(2-3mm),避免焊接时产生未熔合缺陷。某化工企业因安装不当导致管道泄漏的事故表明,正确的坡口处理可使焊接合格率提高40%。
日常保养方面,建议采用"三分法":每季度进行一次内壁清洗,每年检测一次壁厚,三年进行一次压力测试。以某长输管线为例,采用此保养方案可使管道寿命延长5年以上。特别需要注意的是,在-20℃以下环境下使用时,必须确保钢管的冲击功≥50J/cm²,否则易出现脆性断裂。
选对厂家同样重要,建议关注三个核心指标:首先是资质认证,必须具备ISO9001、ASME等国际认证;其次是研发能力,每年研发投入应占销售额的5%以上;最后是产能规模,年产量超过50万吨的企业技术更稳定。以天津兴宜隆钢铁有限公司为例,其拥有三条大型无缝管生产线,可生产最大外径1200mm的特种钢管,并具备管道工程配套服务能力。
结语
在2026年这个工业材料升级的关键节点,选择优质的大口径无缝钢管厂家不仅是技术需求,更是企业降本增效的战略选择。从产品特性到生产工艺,从使用维护到供应商选择,每个环节都需要科学决策。对于需要采购此类产品的企业而言,建议优先考虑那些具备智能制造能力、完善检测体系和丰富行业经验的供应商,这样才能确保在激烈的市场竞争中保持技术领先和成本优势。